贵港广日电梯_电梯发纹不锈钢焊接工艺要点
2026-11-03

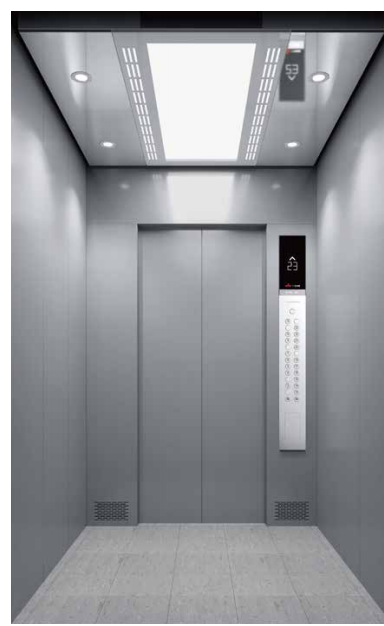
随着城市化进程的不断加速,电梯作为现代建筑不可或缺的垂直交通工具,其安全性与美观度日益受到公众的广泛关注。贵港广日电梯作为国内知名的电梯制造品牌,始终坚持以严苛的标准对待产品质量,尤其在轿厢内部装饰及外墙包覆件的表面处理上。发纹不锈钢凭借其细腻的磨砂质感与优异的抗指纹特性,成为高端电梯的首选材料。然而,不锈钢的焊接相较于普通钢材更为复杂,特别是发纹面的焊接,极易因高温导致纹理破坏、氧化变色或产生凹陷。若焊接工艺执行不到位,不仅影响美观,更会削弱结构的防腐能力。因此,深入掌握并严格执行发纹不锈钢的焊接工艺要点,对于维持贵港广日电梯的高端品质具有至关重要的意义。
严格的材料准备与预处理
焊接成功的第一步在于严谨的材料准备。在选材阶段,必须确保用于填充的金属线材与主体板材的材质牌号完全一致,常见如 SUS304 或 SUS316L 等型号,化学成分尤其是碳含量的控制直接关系到焊后是否会发生晶间腐蚀。在表面清洁方面,焊前必须对坡口及其两侧至少 20 毫米范围内的油污、油脂、氧化皮及水分进行彻底清理,通常推荐使用丙酮等有机溶剂进行反复擦拭,直到擦拭纸无污为止。针对发纹面的特殊性,切割与坡口制备工序应尽量避免损伤原有纹理,建议保留适当的打磨余量。坡口设计通常采用 V 形或 U 形,开角控制在 60 度至 70 度之间,这样既能保证足够的熔深,又能有效减少焊接过程中的热输入量,从源头上降低板材受热不均导致的变形风险。
精准的焊接参数与环境控制
在具体焊接操作中,建议选择钨极氩弧焊(TIG)或脉冲 MIG 焊工艺,因为这两类焊接方式的热量输入更加集中且可控,能够最大程度减少热影响区的宽度,避免破坏母材原有的发纹质感。电流密度与焊接速度需要根据板材厚度进行精细化调整,对于较薄的装饰面板,应采用小电流快速施焊,防止烧穿现象;对于较厚的结构件,则需严格控制层间温度,必要时采取多道焊填充。填充丝的选择不容忽视,其合金成分应与母材高度匹配且碳含量偏低,以增强焊缝的耐腐蚀性。最为关键的是保护气体的供应,氩气纯度必须达到 99.99% 以上,并在收弧指令发出后继续保持气体流动,确保熔池在无氧环境下缓慢冷却凝固,有效防止焊缝背面及正面产生蓝灰色的氧化色。
专业的焊后处理与纹理复原
焊接完成并不意味着工序结束,焊后处理往往是决定最终视觉效果的决定性环节。由于电弧高温必然导致焊缝处原有拉丝纹理模糊甚至消失,且常伴有轻微的颜色变化,必须通过机械加工手段进行复原。操作时应选用合适的砂轮片或柔性抛光布,配合细颗粒度的磨料,严格按原始板材的发纹方向进行单向打磨,严禁随意改变角度,否则会产生无法修复的乱纹。针对不同粗糙度要求,可依次选用从 #240 到 #400 不等粒度的砂带进行过渡处理。对于轻微的氧化变色区域,可使用专用的酸性清洗膏或电解液进行中和处理,处理后必须用大量清水冲洗并迅速擦干。为了进一步提升使用寿命,所有焊接区域还应进行钝化槽处理,以生成新的致密氧化膜。完工后需进行触感检查,确保焊缝与周边面板过渡平滑,无明显台阶感。
综合质量控制与总结
全方位的质量控制体系贯穿于生产全流程。除了常规的外观检查,确认焊缝无气孔、夹渣、裂纹、咬边及未熔合等缺陷外,还需利用超声波或射线探伤技术验证内部结合强度。同时,质检人员应在标准光源箱内对比样品,确保在自然光与强光照射下,成品板与原材料不存在肉眼可见的色差。贵港广日电梯通过标准化的作业指导书规范操作流程。综上所述,发纹不锈钢焊接工艺是一个涵盖材料甄选、精密加工、参数调控及精细返修的系统工程。只有每个环节都精益求精,才能完美呈现发纹不锈钢的高级质感,真正实现电梯产品功能价值与美学价值的和谐统一,为每一位乘客提供安全舒适的出行体验。